

Оборудование
Инновационная деятельность
Сотрудниками ООО АнтикорТех постоянно совершенствуется технология нанесения цинк-ламельных покрытий, а также ее инструментальная база.
Вся оснастка для реализации технологических процессов была разработана своими силами.
Было разработано и изготовлено уникальное оборудование: центрифуга и печь для крупногабаритных изделий со своей системой загрузки / разгрузки.
Часть серийного оборудования была переделана для оптимизации производственных процессов.
Некоторые наши разработки и know-how получили патенты. В частности, нами были разработаны метод и оборудование, позволяющие наносить цинк-ламельные покрытия на шайбы (и другие метизы с относительно большой поверхностью соприкосновения) так, чтобы они не слипались. Технологии, позволяющей достичь такого ничтожно малого количества слипшихся метизов, до сих пор нет даже у изобретателей цинк-ламели (Atotech, Dörken).
Тенденции
В последнее время интерес к цинк-ламельным покрытиям в России значительно возрос. Более того, некоторые организации уже закупают оборудование и пытаются наладить свои производства по нанесению цинк-ламельных покрытий. Наблюдения показывают, что не самые правильные решения принимаются в плане выбора оборудования.
Большая часть будущего брака ГП закладывается на стадии оснащения цехов по нанесению цинк-ламельных покрытий.
Непонимание нюансов работы оборудования приводит к тому, что мойки не домывают, дробеметки не дочищают, печки недопекают. В итоге — скрытый или явный брак.
Например, модные нынче «автоматизированные» линии по нанесению цинк-ламельных покрытий с производительностью в тонны в час для предприятий, которые будут покрывать разносортицу, изначально предполагают, что 2/3 объемов будет браком. Кто бы об этом знал?
Качество цинк-ламельных покрытий зависит от соблюдения технологии и от используемого оборудования.
Типичные источники брака при нанесении цинк-ламельных покрытий:
- Ставится конвейерная (автоматизированная) линия с туннельной печью.
- Используется конвейерная линия мойки.
- Необязательность дробеметной обработки.
- Термодатчики в тупиковой печи измеряют температуру воздуха.
- Нанесение покрытия в один слой.
- Отсутствие технологии разделения слипшихся метизов.
- Халатное отношение к тестам: капельный тест, адгезия, протирки и пр.
Недостатки автоматизированной линии
- Ограниченная гибкость производства. Автоматические линии плохо справляются с разносортицей, что приводит к снижению производительности и увеличению энергозатрат. По опыту ООО «АнтикорТех», на производство могут поступать одновременно до нескольких сотен позиций метизов от 100 г до нескольких тонн на каждую. Если «прогонять» условные 100 г или несколько килограммов через линию с её туннельной печью, то дешевле будет не брать такой заказ. А такие заказы составляют иногда до 70% от общего объема производства.
- Ограниченный ассортимент. Невозможно качественно покрыть шайбы, мелкие винты и гайки без значительного количества брака, выражающегося в слипшихся метизах. Конвейерные линии физически не приспособлены к борьбе со слипанием таких метизов. Никакие ухищрения в виде вибрации и ступеней не помогают. А это, в среднем, 2/3 ассортимента покрываемых метизов.
- Низкая надежность. Поломка любого узла приводит к полной остановке производства. Линия обычно покупается одна, т. к. её заявленная производительность покрывает любые рыночные потребности, а стоимость, доходящая до 40–50 млн руб., слишком велика, чтобы покупать еще одну в резерв. Отсюда риски остановки всего производства в результате выхода из строя очень велики.
- Проблемы контроля качества. Брак выявляется только на больших партиях. Производительность таких линий — до 3 т/час, весьма впечатляет. Но обратная сторона таких скоростей — когда на выходе обнаруживается брак (а в цинк-ламельных покрытиях он не всегда очевиден), уже покрыто несколько тонн метизов.
- Неэффективное использование персонала. Автоматизация затрагивает лишь часть производственного процесса. В данном случае под автоматизацией мы понимаем уход от ручного перемещения метизов от машины к машине. Вроде бы, конвейер решает эту проблему. Однако конвейер в современных линиях связывает лишь центрифугу и печь. Но есть еще линия мойки и сушки, дробеметная подготовка. Эти элементы в большинстве линий в общий конвейер не включены. Потом, после первого слоя покрытия нужно нанести еще один — снова перемещаем метизы к началу конвейера. Получается, что если бы не было конвейера, то у нас было бы шесть отрезков, на которых метизы перемещаются вручную. Условная «автоматизация» устраняет лишь один из этих отрезков.
- Качество обезжиривания и промывки. Конвейерные мойки не обеспечивают должной очистки плоских метизов. К «автоматизированным» линиям обычно предлагают «автоматизированные» линии мойки и сушки. Тоже конвейерного типа. С этим конвейером возникает та же проблема, что и с окрасочным. Плоские метизы, такие как шайбы, некоторые гайки, кронштейны и т. п., плотно соприкасаются своими поверхностями и не позволяют моющим средствам эффективно их промывать. А это значит, что на поверхности останется масло, которое будет перенесено в дробеметную установку и испортит дробь, что, в свою очередь, не позволит очистить поверхность метиза для достижения необходимой по технологии адгезии в текущей и последующих загрузках. Т. е. покрытие начнет отслаиваться через какое-то время.
Единственный случай, когда такие конвейерные линии с туннельными печами получают существенное преимущество перед другими способами организации производств по нанесению цинк-ламельных покрытий, — это когда есть постоянные заказы на покрытие болтов (и подобных болтам метизов) в количествах, измеряемых сотнями тонн. Причем эти болты должны быть одного типоразмера.
Модульный цех
Один модуль — это набор стандартных единиц оборудования: центрифуга с корзиной до 20 кг, барабанная линия мойки и сушки, барабанная дробеметная установка, пара тупиковых печей. Производительность такого набора составляет до 2 т метизов в смену. Для работы на этом оборудовании с заданной производительностью достаточно двух-трех человек.
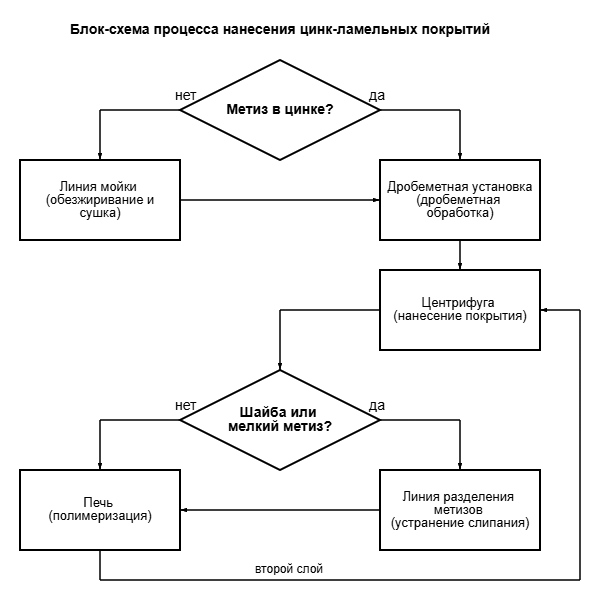
Производительность вышеописанных «автоматизированных» линий, если брать не рекламные показатели, а реальные, составляет около 4-6 т в смену (обычно, в брошюрах пишут производительность «самой быстрой» - конвейерной части набора оборудования, но есть еще «более медленные» мойка, дробеметка, перемещение метизов между участками). Т.о. два-три модуля заменяют одну автоматизированную линию. Если сравнивать цены нескольких модулей и одной линии, то, вроде, и близко получается, но появляется ряд существенных преимуществ модульных цехов:
- Универсальность применения. Возможность обработки всего ассортимента метизов с максимальным размером, определяемым диаметром корзины, и минимальным - размером ее перфорации.
- Предотвращение слипания. Запатентованная линия предварительной сушки исключает слипание таких изделий, как шайбы, мелкие винты, гайки и др. метизы с относительно большими соприкасающимися поверхностями. Это изобретение сотрудников ООО «АнтикорТех», которого нет ни в одном варианте организации производства цинк-ламельных покрытий от других производителей.
- Гибкость производства. Разносортица не влияет на эффективность работы. Порционность метизов в производстве, составляющая, в среднем, 10 кг, позволяет брать в работу самый широкий по объему диапазон заказов.
- Контроль качества. Возможность выявления брака на малых партиях (10 кг). Снова, плюс от разбиения любых объемов на порции.
- Повышенная надежность. Два-три модульных цеха обеспечивают кратную надежность по сравнению с одной автоматической линией. Сломался один узел, есть еще 1-2 «запасных». Производство никогда не остановится.
- Простая масштабируемость. При необходимости расширения не нужно покупать новую дорогую линию, не зная, что делать со старой. Достаточно докупить еще один или несколько модулей на дополнительную производительность от 2 т в смену.
Наблюдения за данной отраслью также позволили выявить еще один важный фактор успеха в создании производства по нанесению цинк-ламельных покрытий. Важно, кто проектирует и изготавливает оборудование. Насколько глубоко проектировщик знает все детали производства: какие узлы испытывают повышенные нагрузки, где требуется максимальная точность и надежность материалов и механизмов и т. п. Ежедневная работа на участках цеха складывается из сотен «незначительных» нюансов удобства, надежности, скорости, точности, которые, в итоге, дают преимущества в производительности и, главное, в качестве продукции.
Профессиональное проектирование оборудования для нанесения цинк-ламельных покрытий требует:
- Глубокого понимания специфики процесса
- Знания слабых мест оборудования
- Опыта работы в данной сфере
ООО АнтикорТех обладает глубокими познаниями в технологии нанесения цинк-ламельных покрытий на самые разнообразные метизы - начиная от насыпных метизов и заканчивая крупногабаритными изделиями.
Постоянная модернизация и создание нового оборудования дают понимание того, какой состав оснащения является оптимальным для того или иного производства.
Все это позволяет ООО АнтикорТех поддерживать высочайшее качество продукции и быть экспертом в впоросах организации производств по нанесению цинк-ламельных покрытий на метизы.